

1. การกำหนดประเภทฟิล์มโพลีเอทิลีน: LDPE, LLDPE และ HDPE
ฟิล์มโพลีเอทิลีน (PE) ครองตลาดบรรจุภัณฑ์แบบยืดหยุ่นเนื่องจากมีความสามารถรอบด้าน ทนทานต่อสารเคมี และความคุ้มค่าด้านต้นทุน การใช้งานทางอุตสาหกรรมขึ้นอยู่กับกลุ่มย่อยหลักสามกลุ่ม: ฟิล์มแอลดีพีอี (โพลีเอทิลีนความหนาแน่นต่ำ) ฟิล์มแอลดีพีอี (โพลีเอทิลีนความหนาแน่นต่ำเชิงเส้น) และ ฟิล์มเอชดีพีอี (โพลีเอทิลีนความหนาแน่นสูง) แต่ละองค์ประกอบมีคุณสมบัติทางกลและทางแสงที่แตกต่างกันซึ่งพิจารณาจากการแตกแขนงของสายโซ่โพลีเมอร์และความเป็นผลึก การทำความเข้าใจความแตกต่างเหล่านี้เป็นพื้นฐานสำหรับ ผู้ผลิตฟิล์มโพลีเอทิลีน เมื่อโซลูชันทางวิศวกรรมสำหรับบรรจุภัณฑ์อาหาร ฝาครอบทางการเกษตร หรือถุงอุตสาหกรรมสำหรับงานหนัก
LDPE มีลักษณะพิเศษคือมีความยืดหยุ่น ชัดเจน และทนแรงกระแทกสูง LLDPE ให้ความต้านทานแรงดึงและความต้านทานการเจาะที่เหนือกว่าเนื่องจากมีโครงสร้างเชิงเส้นตรงและมีกิ่งก้านสั้น HDPE มีความเป็นผลึกสูง มีความแข็ง มีประสิทธิภาพในการกั้น และทนต่อสารเคมีได้ดีเยี่ยม ตารางด้านล่างสรุปพารามิเตอร์ทางเทคนิคที่สำคัญซึ่งมักอ้างอิงในสายการผลิตฟิล์มเป่าและกระบวนการเคลือบแบบอัดขึ้นรูป
| คุณสมบัติ | ฟิล์มแอลดีพีอี | ฟิล์มแอลแอลดีพีอี | ฟิล์มเอชดีพีอี |
|---|---|---|---|
| ความหนาแน่น (ก./ซม.) | 0.917 – 0.930 | 0.915 – 0.925 | 0.941 – 0.965 |
| ความต้านแรงดึง (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| การยืดตัวที่จุดขาด (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| อัตราการส่งผ่านไอน้ำ (WVTR, g/(m²·day)) | 6 – 15 | 5 – 12 | 2 – 6 |
| ความชัดเจนของแสง | สูง | ปานกลาง-สูง | ทึบแสงต่ำ |
| การใช้งานทั่วไป | ฟิล์มหด บรรจุภัณฑ์บาง ถุง | ผ้าพันยืด, กระสอบสำหรับงานหนัก, ผ้าซับใน | ร้านขายของชำ เสื้อยืด กระเป๋า ผ้าปูที่นอนอุตสาหกรรม |
ในการผลิตสมัยใหม่ การผสม LDPE และ LLDPE ช่วยเพิ่มความสามารถในการแปรรูปในขณะที่ยังคงความแข็งแกร่งไว้ สำหรับการใช้งานที่มีความแข็งแรงสูง ฟิล์มเอชดีพีอี manufacturers มักใช้การอัดขึ้นรูปฟิล์มแบบหล่อหรือเป่าเพื่อรวมความแข็งแกร่งของ HDPE เข้ากับชั้นซีล โปรไฟล์คุณสมบัติเหล่านี้ส่งผลโดยตรงต่อการออกแบบแม่พิมพ์ ประสิทธิภาพการทำความเย็น และความตึงของขดลวด ม้วนฟิล์มโพลีเอทิลีน สายการผลิต
2. การอัดรีดฟิล์มแบบเป่า: เทคโนโลยีหลักสำหรับฟิล์มแบบท่อ
การอัดขึ้นรูปฟิล์มเป่ายังคงเป็นเทคนิคการผลิตที่แพร่หลายที่สุด ฟิล์มแอลดีพีอี , ฟิล์มแอลดีพีอี และโครงสร้างอัดรีดร่วมหลายชั้น ในกระบวนการนี้ โพลีเมอร์หลอมเหลวจะถูกดันขึ้นผ่านแม่พิมพ์วงแหวน พองตัวด้วยอากาศภายในเพื่อสร้างฟอง ระบายความร้อนด้วยวงแหวนอากาศ และยุบตัวลงเป็นแผ่นเรียบ ม้วนฟิล์มโพลีเอทิลีน หุ้น ตัวแปรควบคุมหลัก ได้แก่ อัตราการระเบิด (BUR) ความสูงของเส้นน้ำแข็ง (FLH) และความเร็วในการนำออก ซึ่งร่วมกันกำหนดการวางแนวเชิงกลของฟิล์มและโปรไฟล์ความหนา
ข้อมูลอุตสาหกรรมระบุว่า BUR ตั้งแต่ 2:1 ถึง 4:1 ให้คุณสมบัติแรงดึงที่สมดุลในทิศทาง MD/TD ทันสมัย เส้นฟิล์มเป่า รวมการควบคุมโปรไฟล์อัตโนมัติ IBC (การระบายความร้อนด้วยฟองภายใน) และการจ่ายแบบกราวิเมตริกเพื่อรักษาความแปรผันของเกจให้ต่ำกว่า ±5% เส้นทั่วไปสำหรับ ม้วนโพลีเอทิลีนอุตสาหกรรม สามารถส่งออกได้ 250–500 กก./ชม. สำหรับ HDPE ชั้นเดียว ในขณะที่เส้นหลายชั้น (3, 5 หรือ 7 ชั้น) ช่วยเพิ่มสิ่งกีดขวางโดยการรวมชั้น PA หรือ EVOH แผนผังด้านล่างแสดงส่วนประกอบที่สำคัญของระบบการอัดรีดฟิล์มแบบเป่า
ขั้นสูง เส้นฟิล์มเป่า ตอนนี้รวมการตรวจสอบความหนาแบบเรียลไทม์ผ่านเซ็นเซอร์คาปาซิทีฟและการทำความร้อนโบลต์อัตโนมัติทำให้เปิดใช้งานได้ แผ่นโพลีแบบกำหนดเอง การผลิตที่มีพิกัดความเผื่อต่ำ (±5–8%) การอัพเกรดทางเทคนิคเหล่านี้มีความสำคัญสำหรับ ม้วนโพลีเอทิลีนอุตสาหกรรม ที่ต้องการความกว้างของพื้นเรียบสม่ำเสมอและลดการสูญเสียวัสดุ
3. การอัดรีดร่วมขั้นสูง: วิศวกรรมโครงสร้างฟิล์ม PA/PE และฟิล์ม PA/PP
สำหรับการใช้งานกั้นที่มีความต้องการสูง เช่น บรรจุภัณฑ์สุญญากาศ บรรจุภัณฑ์ดัดแปลงบรรยากาศ (MAP) และการบรรจุสารเคมี ฟิล์ม PE ชั้นเดียวยังไม่เพียงพอ วิศวกรพึ่งพาการอัดรีดร่วมหลายชั้นโดยผสมผสานโพลีเอไมด์ (PA) เข้ากับโพลิโอเลฟินส์ โดยเฉพาะอย่างยิ่ง ฟิล์มต่อปี/pe และ ฟิล์มต่อปี/พีพี เป็นตัวแทนของโครงสร้างทางวิศวกรรมขั้นสูงที่เชื่อมกั้นออกซิเจน (ชั้น PA) เข้ากับความสามารถในการปิดผนึกและต้านทานความชื้น (ชั้น PE หรือ PP) ฟิล์มดังกล่าวให้อัตราการส่งผ่านออกซิเจน (OTR) ต่ำเพียง 2–8 cm³/(m²·day·atm) ที่ 23°C และ 50% RH เทียบกับ >2000 cm³ สำหรับ PE มาตรฐาน
ในการกำหนดค่าการอัดขึ้นรูปร่วม 5 ชั้นทั่วไป (PA/tie/PE/tie/PA หรือ PA/PE แบบสมมาตร) แกน PA มีส่วนช่วยในการต้านทานการเจาะทะลุ การกักเก็บกลิ่น และความแข็งแรงเชิงกล สำหรับการใช้งานเทอร์โมฟอร์ม ฟิล์มต่อปี/พีพี ให้ความต้านทานความร้อนที่สูงกว่า (จุดหลอมเหลว >160°C) เมื่อเปรียบเทียบกับโครงสร้างที่ใช้ PE ทำให้เหมาะสำหรับถุงรีทอร์ทหรือบรรจุภัณฑ์แบบเติมร้อน ข้อมูลจากการทดลองทางอุตสาหกรรมแสดงให้เห็นว่าฟิล์ม PA/PE ที่อัดรีดร่วมกันช่วยลดอัตราความล้มเหลวของบรรจุภัณฑ์ได้ 40% ในกลุ่มอาหารแช่แข็ง เนื่องจากการต้านทานการแตกหักแบบงอที่เพิ่มขึ้น
ข้อได้เปรียบที่สำคัญของการอัดรีดร่วม PA/PE และ PA/PP
- การปรับปรุงอุปสรรคออกซิเจนได้ถึง 98% เมื่อเทียบกับ PE แบบชั้นเดียว
- ความสามารถในการขึ้นรูปด้วยความร้อนได้ดีเยี่ยมสำหรับถาดดึงลึก (อัตราส่วนการดึง ≥6 มม.)
- เพิ่มความทนทานต่อสารเคมีต่อน้ำมัน ไขมัน และตัวทำละลาย
- ความเข้ากันได้กับไลน์เติมแบบฟอร์มและซีลความเร็วสูง
เป็นผู้นำ ผู้ผลิตฟิล์มโพลีเอทิลีน ใช้การเป่าหรือการหล่อแบบหลายชั้นพร้อมเรซินแบบผูกชั้นโดยเฉพาะเพื่อให้แน่ใจว่าการยึดเกาะระหว่างชั้น > 4 N/15 มม. ผลลัพธ์ที่ได้คือความคงทน ม้วนฟิล์มโพลีเอทิลีน สต็อกที่ตรงตามข้อกำหนดการสัมผัสอาหารที่เข้มงวดและมาตรฐานอุตสาหกรรม เช่น EN 13678
รูปภาพ: การผลิตม้วนโพลีเอทิลีนหลายชั้น — ตัวอย่างของการอัดรีดร่วมทางอุตสาหกรรมสำหรับฟิล์มกั้น
4. พารามิเตอร์ทางเทคนิคสำหรับแผ่นโพลีแบบกำหนดเองและม้วนอุตสาหกรรม
การผลิต แผ่นโพลีแบบกำหนดเอง และ ม้วนโพลีเอทิลีนอุตสาหกรรม ต้องการการควบคุมความกว้าง ความหนา เส้นผ่านศูนย์กลางแกนกลาง และคุณสมบัติทางกลที่แม่นยำ โดยทั่วไป ม้วนฟิล์มโพลีเอทิลีน ขนาดมีความกว้างตั้งแต่ 500 มม. ถึง 3000 มม. โดยมีเส้นผ่านศูนย์กลางภายนอกของม้วนสูงถึง 1,000 มม. (เส้นผ่านศูนย์กลางภายในแกน 76 มม. หรือ 152 มม.) สำหรับผ้าคลุมอุตสาหกรรมที่ใช้งานหนักหรือแผงกั้นไอน้ำในการก่อสร้าง แผ่น HDPE ที่มีความหนา 100–300 µm ผลิตขึ้นด้วยสารกันแสง UV และการเตรียมพื้นผิวกันลื่น
พารามิเตอร์ที่สำคัญในการอัดขึ้นรูปฟิล์มเป่าสำหรับแผ่นแบบกำหนดเองคือความกว้างของแผ่นซึ่งสัมพันธ์โดยตรงกับเส้นรอบวงของฟองอากาศและความตึงของตัวหมุน นอกจากนี้ ตารางต่อไปนี้จะสรุปข้อกำหนดทั่วไปสำหรับ ฟิล์มแอลดีพีอี และ ฟิล์มแอลดีพีอี ม้วนอุตสาหกรรม:
| พารามิเตอร์ | แผ่น LDPE แบบกำหนดเอง | ม้วน LLDPE อุตสาหกรรม | HDPE ม้วนสำหรับงานหนัก |
|---|---|---|---|
| ช่วงความหนา (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| ความกว้างม้วนสูงสุด (มม.) | 2800 | 3000 | 2500 |
| ความต้านแรงดึง (MD, MPa) | 15–22 | 35–50 | 28–45 |
| แรงกระแทก (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| ตัวเลือกเพิ่มเติม | กันลื่น กันยูวี | ป้องกันไฟฟ้าสถิตย์, สลิป | ยูวี, คาร์บอนแบล็ค |
สำหรับ แผ่นโพลีแบบกำหนดเอง ผู้ผลิตปรับการออกแบบสกรูอัดรีด (สกรูกั้นพร้อมส่วนผสม) และช่องว่างแม่พิมพ์ (0.8–2.5 มม.) เพื่อรักษาความหนาสม่ำเสมอ เครื่องกรอหมุนความเร็วสูงพร้อมการควบคุมความตึงแบบวงปิดช่วยลดการเหลื่อมและให้ความมั่นใจในความแข็งของม้วนที่สม่ำเสมอ ซึ่งจำเป็นสำหรับกระบวนการแปลงดาวน์สตรีม เช่น การทำถุงหรือการเคลือบ
5. การใช้งานหลักที่ใช้ประโยชน์จากม้วนฟิล์มโพลีเอทิลีนในอุตสาหกรรมต่างๆ
ความสามารถในการปรับตัวของ ฟิล์มแอลดีพีอี , ฟิล์มแอลดีพีอี และ coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
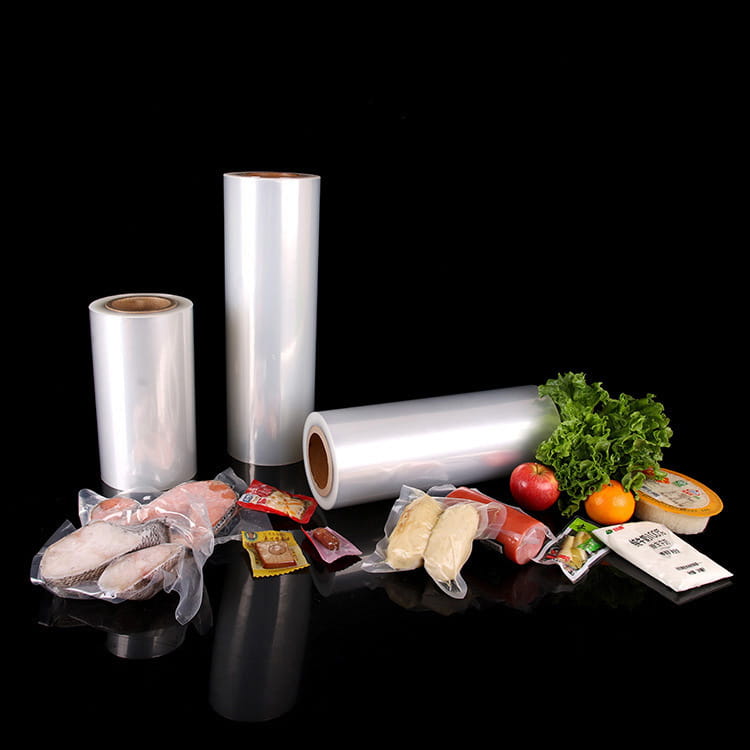
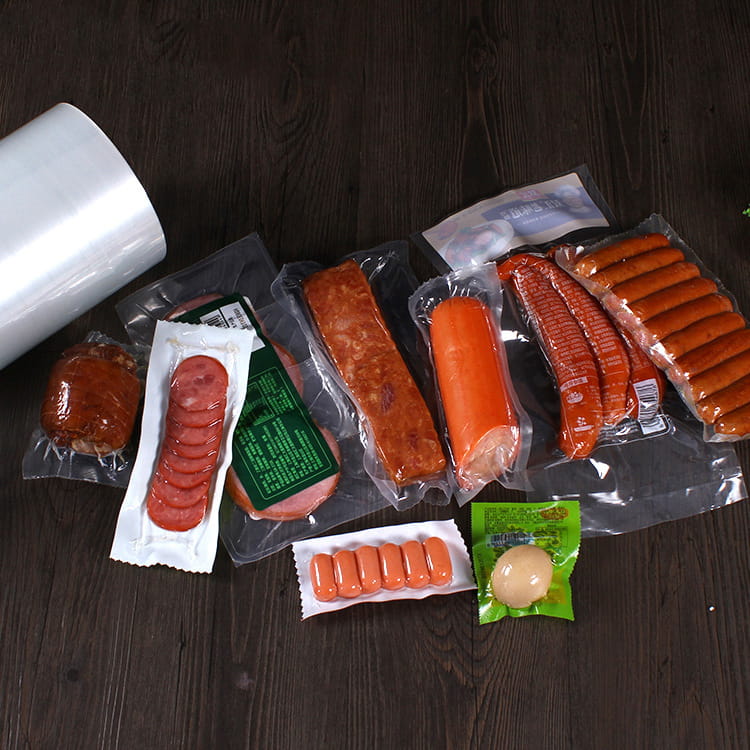
- บรรจุภัณฑ์อาหาร: ฟิล์มหดที่ใช้ LDPE สำหรับถาดสัตว์ปีก, เครื่องยืด LLDPE สำหรับการห่อพาเลท และ ฟิล์มต่อปี/pe สำหรับถนอมชีสหรือเนื้อสัตว์ (ยืดอายุการเก็บจาก 7 เป็น 21 วัน)
- ภาพยนตร์การเกษตร: LDPE ที่มีความเสถียรต่อรังสี UV สำหรับคลุมเรือนกระจก (อายุการใช้งาน 12–24 เดือน) และฟิล์มยืดสำหรับหมักโดยใช้ LLDPE/tie/EVOH หลายชั้น เพื่อลดการดูดซึมออกซิเจนลง 90%
- กระสอบอุตสาหกรรมสำหรับงานหนัก: ฟิล์ม HDPE/LLDPE อัดรีดร่วมที่มีความหนา 120–180 µm มีความต้านทานการรับน้ำหนักสูงสุด > 400 N สำหรับวัสดุก่อสร้างหรือผงเคมี
- การแพทย์และสุขอนามัย: ฟิล์มระบายอากาศที่เกิดจากการเติมสารตัวเติมแคลเซียมคาร์บอเนตลงใน PE แล้วยืดออกเพื่อสร้างไมโครรูขุมขน ใช้ในผ้าม่านผ่าตัดและฝาครอบป้องกัน
การวิเคราะห์ตลาดแสดงให้เห็นว่าความต้องการทั่วโลกสำหรับ ม้วนโพลีเอทิลีนอุตสาหกรรม เติบโตที่ 4.2% ต่อปี ขับเคลื่อนโดยอีคอมเมิร์ซบรรจุภัณฑ์และระบบอัตโนมัติ ผู้ผลิตฟิล์มโพลีเอทิลีน ลงทุนในสายการผลิตฟิล์มเป่าที่มีการลากแบบสั่นเพื่อลดแถบเกจ รับประกันคุณภาพม้วนที่ตรงตามมาตรฐาน ASTM D2103
6. การควบคุมคุณภาพและการเลือกวัสดุสำหรับผู้ผลิตภาพยนตร์
การผลิตที่สม่ำเสมอมีประสิทธิภาพสูง ม้วนฟิล์มโพลีเอทิลีน สินค้าคงคลังอาศัยโปรโตคอลคุณภาพที่เข้มงวด ผู้ผลิตฟิล์มโพลีเอทิลีน ใช้การทดสอบในห้องปฏิบัติการเพื่อหาดัชนีการไหลของของเหลว (MFI) จำนวนเจล และคุณสมบัติทางแสง สำหรับ เส้นฟิล์มเป่า ระบบตรวจสอบแบบออนไลน์ติดตามความหนาผ่านเซ็นเซอร์คาปาซิทีฟหรือเบตาเกจ โดยให้การตอบสนองแบบวงปิดไปยังแม่พิมพ์อัตโนมัติ การทดสอบแรงดึงตามมาตรฐาน มาตรฐาน ASTM D882 จำเป็นสำหรับการสั่งซื้อแบบกำหนดเองที่ต้องการการยืดตัวเฉพาะ (เช่น >600% สำหรับฟิล์มยืด)
การเลือกวัสดุเกี่ยวข้องกับการเลือกระหว่าง Ziegler-Natta หรือ LLDPE ที่เร่งปฏิกิริยาด้วยโลหะ - แบบหลังที่ให้การกระจายน้ำหนักโมเลกุลที่แคบลงและเพิ่มความชัดเจน เพื่อประสิทธิภาพที่สูง แผ่นโพลีแบบกำหนดเอง จะต้องควบคุมอัตราส่วนการเรียกคืน (<20% ของเสียหลังอุตสาหกรรม) เพื่อหลีกเลี่ยงการย่อยสลายเจล นอกจากนี้ การปักหมุดด้วยไฟฟ้าสถิตและการเคลือบโคโรนา (38–44 ดายน์/ซม.) ช่วยให้มั่นใจในความสามารถในการพิมพ์และความแข็งแรงของพันธะเคลือบ ตารางด้านล่างสรุปการทดสอบคุณภาพทั่วไปและเกณฑ์การยอมรับ:
| พารามิเตอร์การทดสอบ | วิธีการ | ข้อกำหนดทั่วไป (LDPE/LLDPE) |
|---|---|---|
| การเปลี่ยนแปลงความหนา | มาตรฐาน ASTM D374 | ± 5% ของเล็กน้อย |
| ความต้านแรงดึง (MD) | ASTM D882 | >20 เมกะปาสคาล (LDPE), >35 เมกะปาสคาล (LLDPE) |
| เอลเมนดอร์ฟฉีกขาด (MD) | มาตรฐาน ASTM D1922 | 150 – 400 ก |
| COF (ฟิล์มต่อฟิล์ม) | มาตรฐาน ASTM D1894 | 0.2 – 0.4 |
ขั้นสูง manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring ม้วนโพลีเอทิลีนอุตสาหกรรม ใช้งานในห้องเย็น (-20°C) หรือสภาพแวดล้อมที่มีความร้อนสูง (60°C)
คำถามที่พบบ่อย (FAQ)
คำถามที่ 1: อะไรคือความแตกต่างที่สำคัญระหว่างฟิล์ม LDPE และฟิล์ม LLDPE ในการอัดขึ้นรูป?
LDPE มีความแข็งแรงหลอมละลายสูงกว่าและแปรรูปได้ง่ายกว่า เส้นฟิล์มเป่า ให้ความกระจ่างใสและความเงางามที่ดีขึ้น LLDPE ให้แรงดึง การเจาะ และการฉีกขาดที่เหนือกว่า แต่ต้องใช้กำลังมอเตอร์สูงกว่าเนื่องจากมีความหนืดสูงกว่า การผสม LDPE/LLDPE เป็นเรื่องปกติที่จะรักษาสมดุลระหว่างความสามารถในการแปรรูปและความเหนียวทางกล
คำถามที่ 2: ฟิล์ม PA/PE เปรียบเทียบกับฟิล์ม PA/PP สำหรับบรรจุภัณฑ์อาหารอย่างไร
ฟิล์มต่อปี/pe มีความสามารถในการปิดผนึกและกั้นความชื้นที่ดีเยี่ยมด้วยต้นทุนที่ต่ำ เหมาะสำหรับงานเย็น/แช่แข็ง ฟิล์มต่อปี/พีพี ทนทานต่ออุณหภูมิที่สูงขึ้น (รีทอร์ตได้ถึง 121°C) และทนทานต่อสารเคมีได้เหนือกว่า เหมาะสำหรับอาหารพร้อมรับประทานและบรรจุภัณฑ์แบบเติมร้อน
คำถามที่ 3: แผ่นโพลีแบบกำหนดเองสามารถรีไซเคิลได้หลังการใช้ในอุตสาหกรรมหรือไม่?
ใช่ ม้วนอุตสาหกรรมโพลีเอทิลีนส่วนใหญ่สามารถรีไซเคิลได้โดยการรีไซเคิลเชิงกล อย่างไรก็ตาม การอัดขึ้นรูปร่วมด้วยวัสดุหลายชนิด (PA/PE) จำเป็นต้องมีการแยกหรือการทำงานร่วมกัน ผู้ผลิตหลายรายเสนอโครงการนำกลับคืนสำหรับของเสียหลังอุตสาหกรรมเพื่อผลิตเม็ดรีไซเคิลสำหรับชั้นที่ไม่สัมผัสกับอาหาร
คำถามที่ 4: ช่วงความหนาโดยทั่วไปของฟิล์ม HDPE ในการใช้งานหนักคือเท่าใด
สำหรับ construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. ผู้ผลิตฟิล์ม HDPE มักจะปรับเปลี่ยนความหนาแน่นด้วยสารเติมแต่งเพื่อให้ได้ความแข็งและความต้านทานการฉีกขาดโดยเฉพาะ
คำถามที่ 5: ฉันจะมั่นใจได้อย่างไรว่าเกจสม่ำเสมอในม้วนฟิล์มโพลีเอทิลีนของฉัน
รักษาอุณหภูมิหลอมเหลวให้คงที่ ใช้การควบคุมไดโบลต์อัตโนมัติพร้อมการสแกนความหนา และเพิ่มประสิทธิภาพการไหลเวียนของอากาศเย็นรอบๆ ฟอง ทันสมัย เส้นฟิล์มเป่า การติดตั้ง IBC (การระบายความร้อนด้วยฟองอากาศภายใน) สามารถลดความแปรผันของเกจเป็น ±3–5%.