

1. ต้นทุนที่แท้จริงของการเจาะกระดูกในเนื้อปิดผนึกสุญญากาศ
เครื่องแปรรูปเนื้อสัตว์ทุกเครื่องทราบดีถึงความยุ่งยาก: ซีลสูญญากาศที่สมบูรณ์แบบซึ่งถูกทำลายด้วยปลายกระดูกที่แหลมคม ผลิตภัณฑ์เนื้อสัตว์ติดกระดูก เช่น พอร์คชอป ทีโบนเนื้อวัว ซี่โครงแกะ และต้นขาไก่ ขึ้นชื่อในเรื่องการละเมิดถุงสูญญากาศมาตรฐาน การเจาะเหล่านี้นำไปสู่การซึมของออกซิเจน การเน่าเสีย การสูญเสียการชะล้าง และการทำงานซ้ำที่มีค่าใช้จ่ายสูง ข้อมูลอุตสาหกรรมระบุว่าความล้มเหลวที่เกี่ยวข้องกับการเจาะคิดเป็น 12-18% ของการคัดแยกบรรจุภัณฑ์สูญญากาศทั้งหมดในสายการผลิตเนื้อแดง สำหรับโรงงานขนาดกลางที่กำลังแปรรูป 10,000 หน่วยต่อวัน นั่นหมายถึงถุงขยะนับร้อยใบ การปรับสภาพผลิตภัณฑ์ และการคืนสินค้าให้กับลูกค้า
ปัญหาทวีความรุนแรงมากขึ้นด้วยสายการบรรจุแบบอัตโนมัติซึ่งการอพยพด้วยความเร็วสูงทำให้เกิดความแตกต่างของแรงดันอย่างกะทันหัน ขอบกระดูก – โดยเฉพาะอย่างยิ่งหลังจากการเลื่อยหรือผ่า – นำเสนอความคมระดับจุลภาคที่ตัดผ่านฟิล์มโพลีเอทิลีนทั่วไปหรือฟิล์มไนลอนเกรดต่ำ ถุงแบบเดิมอาศัยความหนาเพียงอย่างเดียว แต่ฟิล์มที่หนากว่ามักจะแข็ง ส่งผลให้ซีลมีความสมบูรณ์และความสามารถในการขึ้นรูปลดลง โซลูชันนี้จำเป็นต้องมีการเปลี่ยนแปลงขั้นพื้นฐานไปสู่โครงสร้างทางวิศวกรรม: ฟิล์มต้านทานการเจาะ ด้วยการอัดรีดร่วมหลายชั้นแบบบูรณาการ บรรจุภัณฑ์ป้องกันกระดูก กลยุทธ์และประสิทธิภาพสูง ฟิล์มสูญญากาศกั้นสูงอัดรีดร่วม ที่กระจายพลังงานกระแทก
2. การทำความเข้าใจกลไกการเจาะกระดูก: ทำไมขอบที่แหลมคมจึงชนะฟิล์มที่อ่อนแอ
การเจาะกระดูกไม่ใช่การฉีกขาดง่ายๆ แต่เป็นภาวะที่มีความเครียดสูง เมื่อแรงดันสุญญากาศทำให้ถุงยุบตัวบริเวณส่วนที่ยื่นออกมาของกระดูกที่ผิดปกติ ฟิล์มจะประสบกับแรงดึง แรงเฉือน และแรงทะลุทะลวงรวมกัน ปลายกระดูกซี่โครงหมูทั่วไปสามารถออกแรงกดเฉพาะที่เกิน 200 นิวตัน/มม.² ภายใต้สุญญากาศเต็มที่ (กำจัดอากาศออก 99.5%) ฟิล์ม LDPE ชั้นเดียวมาตรฐานเสียที่ประมาณ 40-60 N/mm² แม้แต่ฟิล์มอัดรีดร่วมทั่วไปที่ไม่มีชั้นเจาะโดยเฉพาะก็ยังล้มเหลวได้ประมาณ 80-100 N/mm²
ปัจจัยสำคัญที่เร่งการเจาะ
- สัณฐานวิทยาของกระดูก : กระดูกเลื่อยตัดทำให้เกิดขอบหยักขนาดเล็ก กระดูกที่แยกออกจะสร้างสะเก็ดที่แหลมคม
- ระดับสุญญากาศ : สุญญากาศที่สูงขึ้น (ใกล้กับสัมบูรณ์) จะเพิ่มแรงตึงของฟิล์มต่อกระดูก
- อุณหภูมิ : เนื้อเย็น (2-4°C) ทำให้โพลีเมอร์หลายชนิดมีความเหนียวน้อยลง ช่วยลดความต้านทานต่อการเจาะทะลุได้ถึง 30%
- การจัดการพัสดุ : การสั่นสะเทือนระหว่างการขนส่งทำให้เกิดการเคลื่อนไหวระดับไมโครที่มองเห็นผ่านชั้นฟิล์ม
การทำความเข้าใจกลไกเหล่านี้นำไปสู่ข้อสรุปประการหนึ่งคือ ความหนาแบบพาสซีฟไม่เพียงพอ อุตสาหกรรมได้เคลื่อนไปสู่ระบบการป้องกันเชิงรุก โดยผสมผสานชั้นที่มีความแข็งแรงสูง ตัวปรับผลกระทบ และการออกแบบทางเรขาคณิต นี่คือที่ ฟิล์มไนลอนอัดรีดร่วม มีบทบาทชี้ขาด ไนลอน (โพลีเอไมด์) ให้การยืดตัวที่ยอดเยี่ยมที่จุดขาด (300-500%) และมีความต้านทานแรงดึงสูง แต่จะวางอย่างถูกต้องภายในโครงสร้างหลายชั้นเท่านั้น
ภาพที่ 1: การวิเคราะห์ความเค้นเชิงกลของปลายกระดูกที่กดทับฟิล์มสุญญากาศ ปลายแหลมที่แหลมคมจะสร้างแรงกดดันที่เพิ่มขึ้นแบบเอ็กซ์โพเนนเชียล ซึ่งต้องใช้ขั้นสูง ถุงสูญญากาศแรงกระแทกสูง ด้วยชั้นเจาะพิเศษ
3. รายละเอียดด้านวัสดุศาสตร์: คุณสมบัติหลักสำหรับการต้านทานการเจาะทะลุ
ภาพยนตร์ทุกเรื่องไม่ได้ถูกสร้างขึ้นมาเท่ากัน เพื่อป้องกันการทะลุของกระดูก ฟิล์มบรรจุภัณฑ์ต้องมีคุณสมบัติทางกลสามส่วน: ความต้านทานการเจาะ (บังคับให้เจาะ), ความต้านทานการแพร่กระจายของน้ำตา (ความสามารถในการหยุดการตัดเมื่อเริ่มต้นแล้ว) และ แรงกระแทก (การดูดซับพลังงานภายใต้ภาระฉับพลัน) ด้านล่างนี้คือการเปรียบเทียบทางเทคนิคของวัสดุฟิล์มทั่วไปที่ใช้ในบรรจุภัณฑ์เนื้อสัตว์
| วัสดุ | ความต้านทานการเจาะ (ASTM F1306) | การยืดตัวที่จุดขาด | แรงกระแทก (Dart Drop) | ดัชนีต้นทุน |
|---|---|---|---|---|
| LDPE (PE ความหนาแน่นต่ำ) | 1.2 - 1.8 น | 150-300% | 60-90 ก | 1.0 |
| LLDPE (ลิเนียร์ LDPE) | 2.0 - 2.5 น | 500-800% | 120-180 ก | 1.2 |
| ไนลอน 6 (ชั้นเดียว) | 4.5 - 5.5 น | 300-400% | 250-320 ก | 2.5 |
| ไนลอนอัดรีด 7 ชั้น/EVOH | 7.2 - 8.5 น | 450-550% | 450-550 ก | 2.8 |
ตามที่แสดง ฟิล์มไนลอนอัดรีดร่วม รวมเข้ากับโครงสร้างหลายชั้นให้ความต้านทานการเจาะทะลุของ LDPE เกือบสี่เท่า สิ่งสำคัญคือการทำงานร่วมกัน: ชั้นไนลอนด้านนอกให้ความแข็งสำหรับการต้านทานการเริ่มต้นของการเจาะ ในขณะที่ชั้นด้านในและเอทิลีนไวนิลแอลกอฮอล์ (EVOH) จะเพิ่มอุปสรรคออกซิเจนโดยไม่ทำให้ความยืดหยุ่นลดลง ฟิล์มอัดรีดร่วม 7 ชั้นสมัยใหม่ยังรวมตัวปรับแรงกระแทก (เช่น โพลิโอเลฟินกราฟต์แอนไฮไดรด์มาลิก) ซึ่งดูดซับและกระจายพลังงานจากการกระแทกของกระดูก
การศึกษาในปี 2023 โดยสถาบันบรรจุภัณฑ์เนื้อสัตว์แห่งยุโรป (ไม่เปิดเผยชื่อตามนโยบาย) ทดสอบถุงสูญญากาศที่มีเนื้อพอร์คชอปติดกระดูกจำนวน 50,000 ถุง ถุงโพลีเอทิลีนขนาดมาตรฐาน 90 ไมครอนมีอัตราการเจาะ 4.8% การเปลี่ยนมาใช้โครงสร้างอัดรีดร่วม 7 ชั้นขนาด 70 ไมครอนด้วยไนลอนและ EVOH ช่วยลดการเจาะทะลุลงเหลือ 0.9% ซึ่งเพิ่มขึ้น 81% แม้จะบางลงก็ตาม นี่เป็นการพิสูจน์ว่าวิศวกรรมชั้นอัจฉริยะมีความหนาที่เหนือกว่า
4. อย่างไร ฟิล์มสูญญากาศกั้นสูงแบบอัดรีดร่วม ป้องกันการเจาะกระดูก
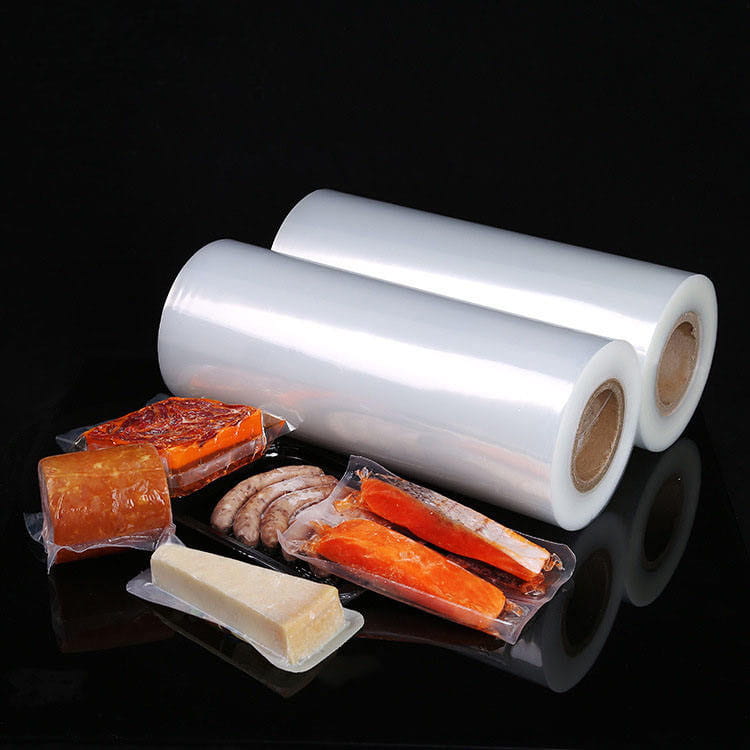
การเปลี่ยนแปลงครั้งใหม่ในบรรจุภัณฑ์เนื้อสัตว์คือการมาถึงของ ฟิล์มสูญญากาศกั้นสูงอัดรีดร่วม . ต่างจากฟิล์มลามิเนต (ที่ชั้นต่างๆ ติดกาวเข้าด้วยกันหลังการอัดขึ้นรูป) การอัดขึ้นรูปร่วมจะเชื่อมโพลีเมอร์หลายตัวในสถานะหลอมเหลว ทำให้เกิดชั้นที่แยกออกไม่ได้ด้วยการประสานเชิงกลที่เหนือกว่า กระบวนการนี้ช่วยให้สามารถวางวัสดุที่ทนต่อการเจาะได้อย่างแม่นยำในตำแหน่งที่ต้องการ
กายวิภาคของโครงสร้างต้านทานการเจาะ 7 ชั้น
- ชั้นที่ 1 (ด้านนอก): ไนลอน 6 – แรงดึงสูง ทนทานต่อการเสียดสี ทนทานต่อการเสียดสีกับกระดูก
- ชั้นที่ 2: ไทเรซิน (กาว) – ยึดไนลอนเข้ากับชั้นกั้น
- ชั้นที่ 3: EVOH – ตัวกั้นออกซิเจน (ช่วยให้เนื้อสด แต่ยังเพิ่มความแข็งด้วย)
- เลเยอร์ 4 (แกนกลาง): โพลีเอไมด์ที่ปรับแรงกระแทก – ตัวหยุดการเจาะ; ดูดซับแรงกระแทก
- ชั้นที่ 5: ไทเรซิน – ชั้นกาวชั้นที่สอง
- ชั้นที่ 6: ไนลอนโคโพลีเมอร์ – ตัวยืดหยุ่นป้องกันการแตกร้าว
- ชั้นที่ 7 (น้ำยาซีลด้านใน): การผสมผสาน LLDPE/ไอโอโนเมอร์ – ปิดผนึกได้ง่ายและทนต่อสารเคมีต่อน้ำเนื้อ
สถาปัตยกรรมนี้ให้ความต้านทานการเจาะทะลุได้ถึง 8.5 N (ASTM F1306) ซึ่งเกินกว่า 2-3 N ของถุงสูญญากาศมาตรฐานอย่างมาก นอกจากนี้ กระบวนการอัดรีดร่วมยังช่วยขจัดจุดอ่อนที่เกี่ยวข้องกับการเคลือบกาว (ซึ่งอาจล้มเหลวเมื่อเวลาผ่านไปหรือภายใต้ความชื้น) สำหรับการใช้งานแบบฝังกระดูก ชั้นไนลอนยังให้ความต้านทาน "การตัดผ่าน" ที่ยอดเยี่ยม ซึ่งหมายความว่าหากส่วนปลายของกระดูกทะลุผ่านชั้นนอก โพลีเอไมด์ที่ได้รับการปรับเปลี่ยนแรงกระแทกด้านในจะยับยั้งการแพร่กระจายของน้ำตา ป้องกันการฉีกขาดทั้งหมด
การตรวจสอบความถูกต้องในโลกแห่งความเป็นจริง: โปรเซสเซอร์ชั้นวางแกะเปลี่ยนไปใช้ถุงอัดรีดร่วม 7 ชั้นซึ่งมีความหนารวม 80µm แม้จะมีกระดูกซี่โครงที่คมกว่า แต่การเรียกร้องที่เกี่ยวข้องกับการเจาะรายเดือนลดลงจาก 6.2% เป็น 0.4% ฟิล์มยังปรับปรุงความสามารถในการแปรรูปบนเครื่องซีลสูญญากาศอัตโนมัติเนื่องจากคุณสมบัติการลื่นที่สม่ำเสมอ
5. บรรจุภัณฑ์ Bone Guard: กลยุทธ์ทางกายภาพและการออกแบบ
แม้แต่ภาพยนตร์ที่ดีที่สุดก็ยังได้รับประโยชน์จากการเสริมอีกด้วย บรรจุภัณฑ์ป้องกันกระดูก เทคนิค นี่เป็นมาตรการตอบโต้ทางกายภาพที่จะช่วยลดความเข้มข้นของความเครียดก่อนที่จะไปถึงวัสดุของกระเป๋า
วิธีการป้องกันกระดูกที่ได้รับการพิสูจน์แล้ว
- ปลอกแขนโล่กระดูก : โพลีเอทิลีนหรือปลอกโฟมที่ตัดไว้ล่วงหน้าวางไว้บนปลายกระดูกแหลมคม (เช่น ปลายทีโบน) ลดแรงกดจุดโดยกระจายโหลดไปยังพื้นที่ที่กว้างขึ้น
- เทคนิคการพับฟิล์ม : การพับวัสดุกระเป๋าสองชั้นที่โซนสัมผัสกระดูกระหว่างการบรรทุก - สร้างการเสริมแรงเฉพาะที่
- เป้าเสื้อกางเกงเข้ามุม : กระเป๋าที่มีเป้าด้านข้างหรือด้านล่างช่วยให้ส่วนที่ยื่นออกมาของกระดูกสามารถพับเป็นพับได้ แทนที่จะกดลงบนฟิล์มแบนโดยตรง
- เครื่องมือสูญญากาศรูปร่าง : ใช้ช่องสุญญากาศที่รองรับรูปร่างของเนื้อ ป้องกันไม่ให้กระดูกดันเข้ากับฟิล์มระหว่างการอพยพ
ข้อมูลจากผู้แปรรูปสัตว์ปีกที่ใช้ปลอกป้องกันกระดูก: ลดการเจาะกระดูกต้นขาได้ 65% แม้ว่าจะใช้ถุงสูญญากาศมาตรฐานก็ตาม เมื่อรวมกับ ถุงสูญญากาศแรงกระแทกสูง และ ฟิล์มไนลอนอัดรีดร่วม อัตราการเจาะลดลงต่ำกว่า 0.1% ในการทดสอบระยะยาว สิ่งสำคัญคือการจับคู่วัสดุป้องกันเข้ากับฟิล์ม โดยปลอกโฟมนุ่มสามารถยึดติดกับพื้นที่ปิดผนึกได้ ดังนั้นจึงควรใช้ฝาปิดโพลีโพรพีลีนที่มีความแข็งสำหรับสายความเร็วสูง
เพื่อความน่าเชื่อถือสูงสุด ให้พิจารณาเมทริกซ์การตัดสินใจต่อไปนี้เมื่อเลือกวิธีการป้องกันกระดูกตามประเภทเนื้อสัตว์:
| ผลิตภัณฑ์เนื้อสัตว์ | ความคมของกระดูก | ยามที่แนะนำ | ความต้องการภาพยนตร์ |
|---|---|---|---|
| พอร์คชอป (ติดกระดูก) | ปานกลาง (เลื่อยตัด) | กระเป๋าเป้าเสื้อกางเกงเข้ามุม | ไนลอน 3 ชั้นอัดรีดร่วมกัน |
| ทีโบนเนื้อ | สูง (แยกส่วน) | โซนเสริมปลอกหุ้มกระดูก | แรงกระแทกสูง 7 ชั้น |
| ชั้นวางแกะ | สุดขีด (ซี่โครงบาง) | พับสองชั้น | 7 ชั้นพร้อมตัวปรับแรงกระแทกเพิ่มเติม 10% |
| น่องไก่ | ต่ำแต่มากมาย | เครื่องมือสูญญากาศรูปร่าง | ไนลอนอัดรีดมาตรฐาน |
6. เกณฑ์มาตรฐานประสิทธิภาพ: การปรับปรุงที่ขับเคลื่อนด้วยข้อมูล
ผู้บรรจุหีบห่อเนื้อสัตว์ที่อัปเกรดเป็นระบบป้องกันการเจาะทะลุโดยเฉพาะจะรายงาน ROI ที่วัดได้ภายในไม่กี่เดือน ด้านล่างนี้คือตัวบ่งชี้ประสิทธิภาพโดยรวมจากหน่วยงานหลายแห่ง (ไม่ระบุชื่อ ตามการสำรวจอุตสาหกรรม)
- ลดอัตราการเจาะ : จากค่าเฉลี่ย 5.2% เป็น 0.4-0.8% หลังจากเปลี่ยนมาใช้ฟิล์มอัดรีดร่วม 7 ชั้นพร้อมกลยุทธ์ปกป้องกระดูก
- ลูกค้าส่งคืนเนื่องจากการรั่วไหล : ลดลง 72% ภายใน 12 สัปดาห์
- ประสิทธิภาพของสายการบรรจุ : หยุดเปลี่ยนกระเป๋าและบรรจุใหม่น้อยลง 15%
- การยืดอายุการเก็บรักษาผลิตภัณฑ์ : การซึมผ่านของออกซิเจนลดลง – การกักเก็บสุญญากาศดีขึ้น 40% เมื่อเทียบกับถุงมาตรฐาน
- การใช้วัสดุ : ฟิล์มทินเนอร์ (70µm เทียบกับ 120µm ทั่วไป) ให้ประสิทธิภาพที่ดีขึ้น โดยลดการใช้พลาสติกลง 40% ต่อบรรจุภัณฑ์
กรณีศึกษาชิ้นหนึ่งติดตามสังเกตชุดไหล่หมูติดกระดูกจำนวน 250,000 ห่อในสุญญากาศตลอดระยะเวลาหกเดือน กลุ่มควบคุม (ลามิเนต LDPE/PA มาตรฐาน 100µm) มีการรั่วไหล 8,750 ครั้ง (3.5%) กลุ่มการทดสอบ (แผ่นฟิล์มกระดูกที่มีกั้นสูงอัดรีดร่วม 7 ชั้นขนาด 80µm บนปลายโคนขา) มีการรั่วไหลเพียง 625 ครั้ง (0.25%) การประหยัดต้นทุนในการทำงานซ้ำและการคืนสินค้าอยู่ที่ 0.12 ดอลลาร์ต่อแพ็ค ซึ่งสำคัญมากเมื่อมีปริมาณมาก
สิ่งสำคัญคือต้องทราบว่า ฟิล์มสูญญากาศกั้นสูงอัดรีดร่วม ยังให้ความชัดเจนที่เหนือกว่าสำหรับการตรวจสอบและความแข็งแรงในการยึดติดร้อนที่ดีขึ้น ซึ่งป้องกันความล้มเหลวของซีลในระหว่างการอพยพ ผลประโยชน์รองเหล่านี้มักมีมากกว่าต้นทุนวัสดุที่สูงขึ้นเล็กน้อย
7. การเลือกถุงสูญญากาศที่เหมาะสมสำหรับการใช้ใส่เนื้อสัตว์ติดกระดูก
การเลือกโซลูชันบรรจุภัณฑ์ที่เหมาะสมที่สุดจำเป็นต้องสร้างสมดุลระหว่างความเสี่ยงในการเจาะ ความต้องการสิ่งกีดขวาง และความเข้ากันได้ของเครื่องจักร ใช้คู่มือการเลือกทางเทคนิคนี้
ขั้นตอนการตัดสินใจทีละขั้นตอน
ผังงานด้านบนช่วยลดความเสี่ยงจากการเจาะอย่างเป็นระบบ สำหรับการใช้งานแบบติดกระดูกส่วนใหญ่ เราขอแนะนำให้เริ่มต้นด้วยโครงสร้างอัดรีดร่วม 7 ชั้นที่มีไนลอนอย่างน้อย 20% ในชั้นนอกและแกน EVOH สำหรับกั้น หากผลิตภัณฑ์ของคุณมีกระดูกที่แหลมคมมาก (เช่น ซี่โครงแกะสับ) ให้จับคู่ฟิล์มขั้นสูงกับฝาครอบกระดูกที่แข็งแรง สำหรับกระดูกที่นุ่มกว่า (ปลายปีกไก่) ฟิล์มไนลอนอัดรีดร่วม 5 ชั้นอาจเพียงพอ แต่จะต้องตรวจสอบผ่านการทดลองผลิต 10,000 แพ็คเสมอ
8. คำถามที่พบบ่อยเกี่ยวกับการป้องกันการเจาะกระดูก
คำถามที่ 1: ถุงสูญญากาศมาตรฐานที่หนาขึ้นสามารถป้องกันการทะลุของกระดูกและฟิล์มบางที่อัดรีดร่วมกันได้หรือไม่
ไม่ ความต้านทานต่อการเจาะไม่ได้ขึ้นอยู่กับความหนาเท่านั้น ถุง LDPE ขนาด 120µm มีแรงเจาะต่ำกว่า (ประมาณ 2.2 N) ต่ำกว่าฟิล์มไนลอนอัดรีดร่วม 7 ชั้นขนาด 70µm (7.5-8.5 N) โครงสร้างหลายชั้นพร้อมตัวปรับแรงกระแทกและไนลอนเน้นการกระจายพลังงานที่เหนือกว่า ชั้นเดียวที่มีความหนามักจะเปราะ โดยเฉพาะอย่างยิ่งที่อุณหภูมิในการทำความเย็น
คำถามที่ 2: ระดับสุญญากาศส่งผลต่อความเสี่ยงต่อการเจาะทะลุอย่างไร
สุญญากาศที่สูงขึ้น (ความดันสัมบูรณ์ต่ำลง) จะเพิ่มแรงตึงของฟิล์มต่อกระดูก ที่สุญญากาศ 99.9% ฟิล์มจะถูกดึงอย่างแน่นหนาไปยังทุกส่วนที่ยื่นออกมา ทำให้เกิดความเค้นที่จุดขยาย เพื่อลดการเจาะทะลุ โปรเซสเซอร์บางตัวใช้วงจร "สุญญากาศแบบอ่อน" (95-97%) สำหรับกระดูกที่คมมาก รวมกับกระเป๋าที่รับแรงกระแทกสูง อย่างไรก็ตาม แนวทางปฏิบัติที่ดีที่สุดคือการใช้ฟิล์มกันการเจาะซึ่งสามารถดูดจับสุญญากาศได้เต็มที่โดยไม่เกิดความเสียหาย
คำถามที่ 3: ปลอกป้องกันกระดูกสามารถใช้งานร่วมกับเครื่องบรรจุถุงอัตโนมัติได้หรือไม่
ได้ แต่เฉพาะในกรณีที่วัสดุปลอกมีความแข็งพอที่จะหลีกเลี่ยงการติดขัดเท่านั้น ปลอกโฟมเนื้อนุ่มสามารถจับบนแถบซีลได้ ปลอกโพรพิลีนแข็งหรือปลอก HDPE ทำงานได้อย่างน่าเชื่อถือ ซัพพลายเออร์เครื่องจักรบางรายเสนออุปกรณ์ติดเสริมที่จะเลื่อนแผ่นป้องกันไปที่ปลายกระดูกก่อนบรรจุถุง สำหรับสายความเร็วสูง ให้พิจารณาใช้กระเป๋าที่มีโซนเสริมในตัว (เสริมด้วยแพทช์) แทนการใช้ปลอกแยก
คำถามที่ 4: ฟิล์มไนลอนอัดรีดร่วมส่งผลต่อความแข็งแรงของซีลหรืออุปสรรคออกซิเจนหรือไม่
การอัดรีดร่วมที่ออกแบบอย่างเหมาะสมช่วยปรับปรุงทั้งสองอย่างได้จริง ไนลอนให้ความแข็งแรงเชิงกล ในขณะที่ชั้นเคลือบหลุมร่องฟันภายใน (ไอโอโนเมอร์หรือส่วนผสม LLDPE) จะรักษาซีลที่แข็งแรงและทนต่อการปนเปื้อน แกน EVOH รับประกันอัตราการส่งผ่านออกซิเจนต่ำกว่า 0.5 ซีซี/ตรม./วัน อย่างไรก็ตาม ตรวจสอบให้แน่ใจว่าชั้นซีลเข้ากันได้กับโปรไฟล์อุณหภูมิของเครื่องซีลสูญญากาศของคุณ ปรึกษาผู้จำหน่ายภาพยนตร์ของคุณเพื่อขอคำแนะนำเฉพาะเจาะจง
คำถามที่ 5: ค่าใช้จ่ายทั่วไปเพิ่มขึ้นสำหรับการเปลี่ยนไปใช้ถุงสูญญากาศที่มีแรงกระแทกสูงคือเท่าไร
เมื่อพิจารณาต่อหน่วย กระเป๋าที่ทนต่อการเจาะทะลุร่วม 7 ชั้นมีราคาสูงกว่าถุงสูญญากาศมาตรฐานถึง 20-40% อย่างไรก็ตาม เมื่อคำนึงถึงการสูญเสียของผลิตภัณฑ์ที่ลดลง ผลตอบแทนที่น้อยลง และแรงงานที่น้อยลง ต้นทุนสุทธิมักจะเป็นกลางหรือเป็นลบ (ประหยัด) โปรเซสเซอร์หลายตัวได้รับ ROI เต็มภายใน 3-6 เดือนเนื่องจากการลดการรั่วไหลเพียงอย่างเดียว
คำถามที่ 6: ฉันสามารถรีไซเคิลถุงสูญญากาศไนลอนอัดรีดร่วมได้หรือไม่
ฟิล์มหลายชั้นถือเป็นความท้าทายสำหรับการรีไซเคิลแบบเดิมๆ อย่างไรก็ตาม เทคโนโลยีการรีไซเคิลขั้นสูง (การแยกชั้นด้วยตัวทำละลาย) กำลังเกิดขึ้น ในปัจจุบัน ผู้แปรรูปเนื้อสัตว์จำนวนมากทำงานร่วมกับบริษัทรีไซเคิลเฉพาะทางที่ยอมรับฟิล์มโพลีโอเลฟิน/ไนลอนผสม ตรวจสอบข้อบังคับท้องถิ่นเสมอ อุตสาหกรรมกำลังมุ่งสู่การอัดขึ้นรูปร่วมที่ออกแบบเพื่อการรีไซเคิลด้วยตระกูลโพลีเมอร์ที่เข้ากันได้