

บทนำ: ความเสี่ยงที่ซ่อนอยู่ในบรรจุภัณฑ์อาหาร
บรรจุภัณฑ์อาหารไม่ใช่แค่การรักษาความสดและดึงดูดสายตาเท่านั้น ใต้พื้นผิว กระบวนการผลิตฟิล์มใสยืดหยุ่นอาจทำให้เกิดอันตรายทางเคมีที่ซึมเข้าสู่อาหารได้ เป็นเวลาหลายทศวรรษแล้วที่การเคลือบโดยใช้กาวที่มีตัวทำละลายเป็นมาตรฐานอุตสาหกรรมในการผลิต ฟิล์มบรรจุภัณฑ์พลาสติกอัดรีดโปร่งใส แต่ความก้าวหน้าล่าสุดในเทคโนโลยีการอัดรีดร่วมนำเสนอแนวทางที่ปลอดภัยยิ่งขึ้น บทความนี้จะเปรียบเทียบการอัดขึ้นรูปร่วมและการเคลือบ โดยเน้นที่สาเหตุที่ฟิล์มใสไร้ตัวทำละลายจึงกลายเป็นตัวเลือกที่ต้องการสำหรับการใช้งานที่ต้องสัมผัสกับอาหาร
ด้วยการตรวจสอบตามกฎระเบียบที่เพิ่มขึ้นเกี่ยวกับวัสดุที่สัมผัสกับอาหาร (เช่น EU Framewหรือk Regulation (EC) 1935/2004, US FDA 21 CFR) และความต้องการของผู้บริโภคที่เพิ่มขึ้นสำหรับบรรจุภัณฑ์ที่มีฉลากสะอาด การทำความเข้าใจความแตกต่างทางเทคนิคระหว่างเส้นทางการผลิตทั้งสองนี้จึงถือเป็นสิ่งสำคัญสำหรับวิศวกรบรรจุภัณฑ์และเจ้าของแบรนด์ เราจะตรวจสอบคุณสมบัติทางกล ประสิทธิภาพของสิ่งกีดขวาง ความใสของแสง และที่สำคัญที่สุดคือความปลอดภัยของสารเคมี
Coextrusion คืออะไร? การสร้างฟิล์มโดยไม่ใช้กาว
การอัดรีดร่วมเป็นกระบวนการขั้นตอนเดียวที่พอลิเมอร์หลายตัวหลอมรวมกันผ่านบล็อกป้อนหรือแม่พิมพ์หลายท่อเพื่อสร้างฟิล์มหลายชั้นแผ่นเดียว ต่างจากการเคลือบซึ่งเชื่อมชั้นที่ทำไว้ล่วงหน้าโดยใช้กาว การอัดขึ้นรูปร่วมจะสร้างพันธะโมเลกุลระหว่างชั้นที่อยู่ติดกันเมื่อเย็นตัวลง ซึ่งช่วยลดความจำเป็นในการใช้ตัวทำละลายหรือกาวสูตรน้ำ
ลักษณะสำคัญของฟิล์มใสอัดรีดร่วม
- จำนวนชั้น: โดยทั่วไป 3 ถึง 11 ชั้น แต่ละชั้นทำหน้าที่เฉพาะ (ยาแนว สิ่งกีดขวาง สิ่งรองรับโครงสร้าง)
- กลไกการติด: ฟิวชั่นความร้อน – โซ่โพลีเมอร์พันกันข้ามส่วนต่อประสานโดยไม่มีสารเคมีเพิ่มเติม
- สารตกค้างของตัวทำละลาย: ศูนย์ การไม่มีกาวหมายความว่าไม่มีตัวทำละลาย ไอโซไซยาเนต หรือเอมีนตกค้าง
- ความชัดเจนของแสง: สามารถบรรลุได้ ฟิล์มเป่าที่มีความคมชัดสูง or ฟิล์มพลาสติกอัดรีดร่วม โดยมีค่าหมอกควันต่ำกว่า 5%
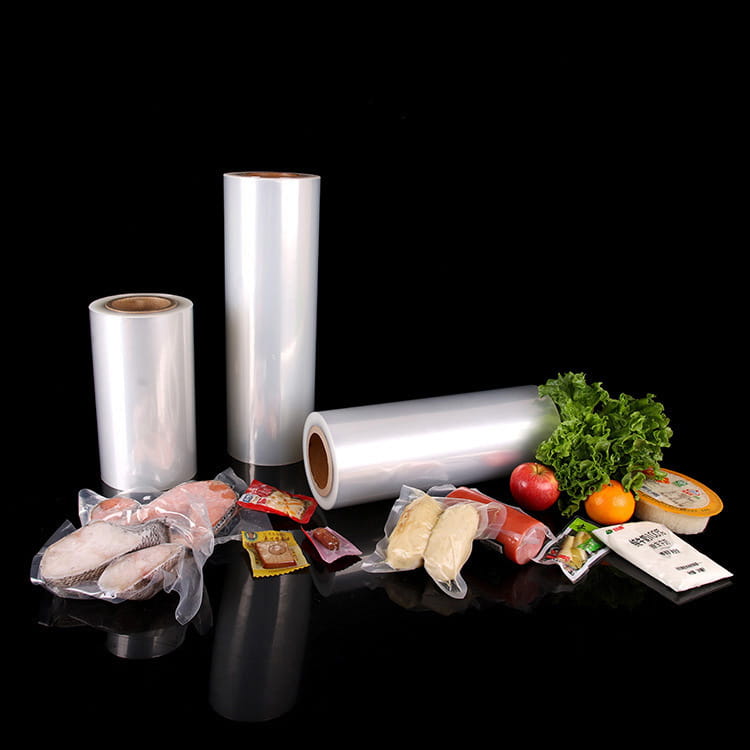
สายการผลิตรีดร่วมที่ทันสมัยสำหรับ ฟิล์มบรรจุภัณฑ์อาหารใส ใช้การออกแบบสกรูขั้นสูงเพื่อรักษาอุณหภูมิหลอมเหลวและความหนาของชั้นให้สม่ำเสมอ ทั่วไป 7 ชั้น ฟิล์มกั้นโปร่งใสหลายชั้น สามารถรวม EVOH เข้าด้วยกันสำหรับกั้นออกซิเจน ชั้นผูกสำหรับการยึดเกาะ และ mLLDPE สำหรับการปิดผนึก — ทั้งหมดนี้โดยไม่ต้องใช้กาวแม้แต่หยดเดียว
การเคลือบ: ปัญหาการพึ่งพากาว
การเคลือบ (เรียกอีกอย่างว่าการเคลือบแบบแห้งหรือการเคลือบโดยใช้ตัวทำละลาย) เกี่ยวข้องกับการผลิตฟิล์มชั้นเดียวหรือฟิล์มอัดรีดร่วมกันตั้งแต่ 2 แผ่นขึ้นไป จากนั้นจึงนำมาติดเข้าด้วยกันโดยใช้กาวที่ทาผ่านระบบลูกกลิ้ง โดยทั่วไปกาวจะละลายในตัวทำละลายอินทรีย์ เช่น เอทิลอะซิเตต, MEK หรือโทลูอีน ซึ่งต่อมาจะถูกระเหยในอุโมงค์ทำให้แห้ง
ที่ที่มีการปนเปื้อนเกิดขึ้น
- การระเหยที่ไม่สมบูรณ์: แม้ภายใต้การอบแห้งที่เหมาะสมที่สุด ตัวทำละลายตกค้าง (ส่วนในล้านส่วน) ก็ยังอาจติดอยู่ระหว่างชั้นต่างๆ
- การเคลื่อนย้ายของกาว: โอลิโกเมอร์ที่มีน้ำหนักโมเลกุลต่ำจากกาวโพลียูรีเทนสามารถเคลื่อนตัวผ่านชั้นวัสดุเคลือบหลุมร่องฟันไปยังอาหารได้ โดยเฉพาะอย่างยิ่งกับอาหารที่มีไขมันหรือเป็นกรด
- การถ่ายโอนกลิ่น: ตัวทำละลายที่ตกค้าง เช่น เอทิลอะซิเตต จะสร้างกลิ่นไม่พึงประสงค์ที่ตรวจพบได้ในผลิตภัณฑ์ที่ละเอียดอ่อน เช่น ช็อกโกแลตหรือกาแฟ
การทดสอบอิสระ (ข้อมูลจากการศึกษาในยุโรปปี 2022 เกี่ยวกับตัวอย่างบรรจุภัณฑ์แบบยืดหยุ่น 150 ตัวอย่าง) พบว่าฟิล์มลามิเนตที่ใช้ตัวทำละลายมีระดับตัวทำละลายตกค้างโดยเฉลี่ย 8.7 มก./ม.² ในขณะที่ฟิล์มอัดรีดร่วมไม่พบอะไรเลย แม้แต่กาวที่ไม่มีตัวทำละลาย (ของแข็ง 100%) ที่ใช้ในการเคลือบก็ยังทำให้เกิดสารตกค้างที่เป็นโมโนเมอร์ซึ่งไม่ได้รับการควบคุมอย่างเคร่งครัดเช่นเดียวกับตัวทำละลาย แต่ยังคงมีความเสี่ยงต่อการโยกย้าย
สำหรับ ฟิล์มบรรจุภัณฑ์ที่มีความยืดหยุ่นโปร่งใส การเคลือบยังสร้างจุดหลุดลอกที่อาจเกิดขึ้นได้หากกาวเสื่อมสภาพเมื่อเวลาผ่านไปหรือภายใต้สภาวะรีทอร์ต ในทางตรงกันข้าม การอัดรีดร่วมนั้นมีความทนทานต่อการแยกชั้นเนื่องจากชั้นต่างๆ ถูกหลอมรวมกันในระดับโมเลกุล
เหตุใดจึงเป็นเรื่องที่ปราศจากตัวทำละลาย: ตัวขับเคลื่อนด้านสุขภาพและกฎระเบียบ
สารตกค้างของตัวทำละลายไม่ได้เป็นเพียงปัญหาด้านคุณภาพเท่านั้น แต่ยังมีความรับผิดทางกฎหมายและสุขภาพอีกด้วย หน่วยงานกำกับดูแลทั่วโลกได้กำหนดขีดจำกัดการเคลื่อนย้ายที่เข้มงวดสำหรับตัวทำละลายในวัสดุที่สัมผัสกับอาหาร ตัวอย่างเช่น กฎระเบียบด้านพลาสติกของสหภาพยุโรป (EU) เลขที่ 10/2011 ระบุขีดจำกัดการโยกย้ายเฉพาะ (SML) สำหรับตัวทำละลายจำนวนมาก แต่การบังคับใช้นั้นเป็นเรื่องที่ท้าทายเนื่องจากไม่ได้จงใจเติมตัวทำละลายลงในภาพยนตร์ขั้นสุดท้าย — ตัวทำละลายเหล่านี้เป็นตัวช่วยในกระบวนการผลิตที่ควรถอดออก
ตารางความปลอดภัยเปรียบเทียบ: การอัดขึ้นรูปร่วมกับการเคลือบ
| พารามิเตอร์ | Coextrusion (ปราศจากตัวทำละลาย) | การเคลือบด้วยตัวทำละลาย |
|---|---|---|
| ตัวทำละลายตกค้าง | ไม่มี (0 มก./ตร.ม.) | โดยทั่วไป 5-15 มก./ตร.ม |
| ความเสี่ยงจากการย้ายถิ่นของกาว | ไม่มี (ไม่มีกาว) | อะโรมาติกเอมีนปฐมภูมิ, ไอโซไซยาเนตที่เป็นไปได้ |
| การแยกตัวภายใต้ความร้อน | ต่ำมาก (พันธะร่วมอัด) | ปานกลางถึงสูง |
| ความทนทานต่อความหนาของชั้น | ปกติ ±5% | ±10% เนื่องจากความแปรปรวนของกาว |
| Optical Haze (สำหรับฟิล์มใส 50µm) | 2-4% | 4-8% (ชั้นกาวเพิ่มความขุ่น) |
| ตัวกั้นออกซิเจน (สำหรับแบบ EVOH) | ดีเยี่ยม (ชั้นผูกที่อัดรีดร่วมกันช่วยรักษาความเป็นผลึกของ EVOH) | ดีแต่กาวอาจทำให้สิ่งกีดขวางเสื่อมลงเมื่อเวลาผ่านไป |
สำหรับ applications like fresh meat, cheese, or ready meals, a ฟิล์มบรรจุภัณฑ์หลายชั้นที่ชัดเจน ผลิตผ่านการอัดรีดร่วมนำเสนอโปรไฟล์ที่ปลอดภัยที่สุด เครือร้านอาหารบริการด่วนรายใหญ่เริ่มเปลี่ยนไปใช้ถุงอัดรีดร่วมสำหรับซอสและน้ำสลัด หลังจากตรวจพบตัวทำละลายตกค้างในทางเลือกอื่นที่เคลือบ
แผนผังกระบวนการ: การอัดรีดร่วมเทียบกับสายการเคลือบ
SVG ต่อไปนี้แสดงให้เห็นถึงความแตกต่างพื้นฐานในขั้นตอนการผลิต การอัดขึ้นรูปร่วมผสมผสานการหลอมในแม่พิมพ์ตัวเดียว ในขณะที่การเคลือบต้องใช้การผลิตฟิล์ม การเคลือบกาว การอบแห้ง และการเชื่อมแยกกัน แต่ละขั้นตอนมีโอกาสเกิดการปนเปื้อน
ความเหนือกว่าทางแสงและกลไกของฟิล์มร่วมอัดรีด
นอกเหนือจากความปลอดภัยแล้ว การอัดรีดร่วมยังมอบประโยชน์เชิงหน้าที่ที่สำคัญสำหรับบรรจุภัณฑ์อาหารอีกด้วย ฟิล์มเป่าที่มีความคมชัดสูง ผลิตผ่านการอัดรีดร่วมกันทำให้ได้ความโปร่งใสเป็นพิเศษเนื่องจากไม่มีชั้นกาวกระจายแสง ค่าหมอกควันโดยทั่วไปสำหรับฟิล์มใสที่ใช้ PE อัดรีดร่วมขนาด 60µm คือ 2-3% เทียบกับ 5-7% สำหรับโครงสร้างเคลือบที่เทียบเท่ากับกาวโพลียูรีเทน สำหรับ ฟิล์มพลาสติกอัดรีดร่วม หมอกควันอาจต่ำถึง 1.5% ทำให้เหมาะสำหรับบรรจุภัณฑ์ขนมและเบเกอรี่ระดับพรีเมียมที่การมองเห็นผลิตภัณฑ์เป็นตัวขับเคลื่อนการตัดสินใจซื้อ
ความสมบูรณ์ทางกลภายใต้ความเครียด
ฟิล์มที่อัดรีดร่วมแสดงการยึดเกาะระหว่างชั้นที่เหนือกว่า เนื่องจากโซ่โพลีเมอร์จากชั้นที่อยู่ติดกันกระจายตัวกัน นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับ ฟิล์ม PE อัดรีดร่วมโปร่งใส ใช้ในการใช้งานแบบฟอร์มเติมซีลแนวตั้ง (VFFS) ในทางกลับกัน ฟิล์มลามิเนตอาจเสี่ยงต่อการหลุดลอกที่ขากรรไกรซีลหรือระหว่างการทดสอบการตกกระแทก การศึกษาในปี 2021 เปรียบเทียบถุง VFFS จำนวน 1,000 ถุงสำหรับผักแช่แข็ง พบว่าโครงสร้างที่อัดรีดร่วมกันมีอัตราการแยกออก 0% หลังจากเก็บรักษาที่อุณหภูมิ -20°C เป็นเวลา 6 เดือน ในขณะที่ลามิเนตที่ใช้ตัวทำละลายมีอัตราการแยกออก 2.4% เนื่องจากการแตกตัวของกาว
สำหรับ modified atmosphere packaging (MAP), a ฟิล์มกั้นโปร่งใสหลายชั้น การใช้ EVOH อัดรีดร่วมให้อัตราการส่งผ่านออกซิเจน (OTR) สม่ำเสมอต่ำเพียง 0.5 ซีซี/ตรม./วัน ที่ 23°C/50% RH การเคลือบอาจทำให้เกิดความแปรปรวนของ OTR ได้ เนื่องจากชั้นกาวทำหน้าที่เป็นตัวกั้นเพิ่มเติม แต่ความหนาของการเคลือบที่ไม่สม่ำเสมอจะสร้างช่องไมโครสำหรับการซึมผ่านของก๊าซ
ข้อมูลประสิทธิภาพในโลกแห่งความเป็นจริง: การอัดขึ้นรูปร่วมกับการเคลือบ
เพื่อหาปริมาณความแตกต่าง เราได้วิเคราะห์ข้อมูลการผลิตจากตัวแปลงบรรจุภัณฑ์แบบยืดหยุ่นขนาดกลาง (เกณฑ์มาตรฐานอุตสาหกรรมที่ไม่เปิดเผยชื่อ) ตารางด้านล่างสรุปตัวชี้วัดคุณภาพโดยเฉลี่ยตลอด 50 รอบการผลิตของฟิล์มกั้นใสสำหรับบรรจุภัณฑ์อาหารแห้ง (ความหนา 80µm, OTR เป้าหมาย < 2 ซีซี/ตรม./วัน)
| เมตริก | ฟิล์มร่วมอัด | ฟิล์มลามิเนต (แบบตัวทำละลาย) |
|---|---|---|
| หมอกควันเฉลี่ย (%) | 2.8 | 6.2 |
| ตัวทำละลายตกค้างทั้งหมด (มก./ตร.ม.) | 0 | 11.3 |
| การเปลี่ยนแปลงความหนาของชั้น (CV%) | 4.2 | 9.7 |
| ความแข็งแรงของการลอก (N/15 มม.) หลังจากการรีทอร์ท (121°C, 30 นาที) | 4.8 | 2.1 (การเสื่อมสภาพของกาว) |
| ความแปรปรวนของอัตราการส่งออกซิเจน (SD ของ 10 ตัวอย่าง) | 0.18 | 0.52 |
| การตรวจจับกลิ่นไม่พึงประสงค์ (แผงเซนเซอร์ 7 วันหลังการแปลง) | ไม่มี | ตรวจพบใน 14% ของตัวอย่าง |
ตัวเลขเหล่านี้แสดงให้เห็นว่าการอัดรีดร่วมไม่เพียงแต่ช่วยลดความเสี่ยงของตัวทำละลาย แต่ยังให้คุณสมบัติทางแสงและอุปสรรคที่สม่ำเสมอมากขึ้นอีกด้วย สำหรับ ฟิล์มบรรจุภัณฑ์อาหารใส มีไว้สำหรับการสัมผัสโดยตรงกับผลิตภัณฑ์ที่มีไขมันสูง (เช่น ชีส ถั่ว) การไม่มีโอลิโกเมอร์แบบยึดเกาะที่สามารถซึมเข้าสู่ไขมันถือเป็นข้อได้เปรียบที่ชัดเจน
วิธีการเลือกฟิล์มใสอัดรีดร่วมที่เหมาะกับการใช้งานของคุณ
เมื่อเลือกก ฟิล์มบรรจุภัณฑ์พลาสติกอัดรีดโปร่งใส พิจารณาพารามิเตอร์ทางเทคนิคต่อไปนี้:
- โครงสร้างเลเยอร์ : 3 ชั้น (ยาแนว/สายรัด/สิ่งกีดขวาง) สำหรับสินค้าแห้ง 5 หรือ 7 ชั้นสำหรับข้อกำหนดคุณสมบัติที่มีอุปสรรคสูงหรือไม่สมมาตร
- ชั้นเคลือบหลุมร่องฟัน : mLLDPE หรือ VLDPE สำหรับการปิดผนึกที่อุณหภูมิต่ำ EVA สำหรับการยึดเกาะที่ร้อนยิ่งขึ้น PLA สำหรับตัวเลือกที่ย่อยสลายได้
- ชั้นกั้น : EVOH (สำหรับออกซิเจน) หรือโพลีเอไมด์ (สำหรับความต้านทานการเจาะทะลุและอุปสรรคระดับปานกลาง)
- เกรดแสง : ระบุสารป้องกันการอุดตันและสารกันลื่นในชั้นนอกเท่านั้นเพื่อหลีกเลี่ยงการเกิดหมอกควัน สำหรับ ฟิล์มเป่าที่มีความคมชัดสูง ให้ใช้สารสลิปที่ไม่เกิดการโยกย้าย เช่น อีรูคาไมด์ ที่ ≤500 ppm
- การกระจายความหนา : ขอโปรไฟล์ความหนาของแผ่นซีดี ไลน์อัดรีดแบบหล่อที่ได้รับการปรับแต่งอย่างดีสามารถให้พิกัดความเผื่อ ±3%
สำหรับ frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
คำถามที่พบบ่อย
คำถามที่ 1: ฟิล์มอัดรีดร่วมมีราคาแพงกว่าฟิล์มลามิเนตเสมอไปหรือไม่
ไม่จำเป็น. สำหรับโครงสร้าง 3 ชั้นที่เรียบง่าย การอัดรีดร่วมสามารถแข่งขันด้านต้นทุนได้ เนื่องจากมีการสูญเสียวัตถุดิบน้อยลงและไม่มีการซื้อกาว สำหรับฟิล์มที่มีอุปสรรคสูง 7 ชั้น การอัดขึ้นรูปร่วมอาจมีต้นทุนแม่พิมพ์ล่วงหน้าที่สูงกว่า แต่จะกำจัดระบบการนำตัวทำละลายกลับมาใช้ใหม่และหน่วยการใช้กาว ซึ่งมักจะส่งผลให้ต้นทุนรวมต่อตารางเมตรเทียบเคียงหรือต่ำกว่าในขนาดที่สูงกว่า 5 ล้านตารางเมตร/ปี
คำถามที่ 2: ฟิล์มที่อัดรีดร่วมสามารถบรรลุคุณสมบัติการกั้นเช่นเดียวกับฟิล์มลามิเนตได้หรือไม่
ใช่. การอัดรีดร่วมสามารถผลิตฟิล์มที่มีอัตราการส่งผ่านออกซิเจนต่ำกว่า 0.1 ซีซี/ตรม./วัน โดยใช้โครงสร้างแบบ EVOH 7 ชั้น ในความเป็นจริง การอัดรีดร่วมมักจะบรรลุสิ่งกีดขวางที่สอดคล้องกันมากกว่า เนื่องจากไม่มีชั้นกาวที่สามารถทำหน้าที่เป็นเส้นทางการซึมผ่านที่ต่างกันได้ สำหรับชั้นกั้นไอน้ำ ชั้น HDPE หรือ PP อัดรีดร่วมมีประสิทธิภาพเทียบเท่ากับทางเลือกการยึดติดด้วยกาว
คำถามที่ 3: ฟิล์มที่อัดรีดร่วมทั้งหมดปราศจากตัวทำละลายหรือไม่
อย่างแน่นอน. Coextrusion ไม่ใช้กาว ไพรเมอร์ หรือตัวทำละลาย ส่วนประกอบเพียงชนิดเดียวคือเทอร์โมพลาสติกเรซินและสารเติมแต่งที่ได้รับอนุญาต (สารต้านอนุมูลอิสระ สารเพิ่มความคงตัว สารลื่น) ที่ถูกนำมาผสมละลาย ซึ่งทำให้การอัดรีดร่วมเป็นไปตามกฎระเบียบสารตกค้างของตัวทำละลายของสหภาพยุโรปและ FDA
คำถามที่ 4: บรรจุภัณฑ์อาหารประเภทใดที่ได้ประโยชน์สูงสุดจากฟิล์มใสที่อัดรีดร่วมมากที่สุด
การใช้งานใดๆ ที่การย้ายสารเคมีมีความสำคัญ: ถุงใส่อาหารสำหรับทารก ถุงผลิตผลออร์แกนิก บรรจุภัณฑ์ชีส ผลิตภัณฑ์โภชนาการทางการแพทย์ และอาหารใดๆ ที่มีปริมาณไขมันสูง (เนื่องจากตัวทำละลายที่ชอบไขมันและโมโนเมอร์แบบยึดเกาะจะย้ายไปอยู่ในไขมันเป็นพิเศษ) นอกจากนี้ อาหารแช่แข็งและถุงแบบเปลี่ยนกลับได้ยังได้รับประโยชน์จากการต้านทานการแยกตัวของการอัดรีดร่วม
คำถามที่ 5: ฉันจะตรวจสอบได้อย่างไรว่าฟิล์มได้รับการอัดรีดร่วมจริง ๆ แทนที่จะอัดเป็นชั้นหรือไม่
ตรวจสอบภาพตัดขวางใต้กล้องจุลทรรศน์หลังจากย้อมด้วยออสเมียมเตตรอกไซด์ (สำหรับชั้นที่ยึดด้วยโพลีอีเทอร์) หรือใช้กล้องจุลทรรศน์ FTIR ชั้นที่อัดรีดร่วมกันจะแสดงส่วนเชื่อมต่อที่ต่อเนื่องและเรียว ในขณะที่ฟิล์มลามิเนตจะมีเส้นกาวที่แตกต่างและมักจะไม่สม่ำเสมอ การทดสอบด่วนอีกอย่างหนึ่ง: ผนึกฟิล์มกับตัวเองด้วยความร้อนที่อุณหภูมิ 140°C แล้วลอก — ฟิล์มที่อัดรีดร่วมกันจะแสดงความล้มเหลวที่เกาะติดกันภายในชั้นวัสดุยาแนว ในขณะที่ลามิเนตอาจแยกส่วนที่ส่วนต่อประสานของกาว
สรุป: การเปลี่ยนไปใช้การรีดขึ้นรูปร่วมกันแบบไร้ตัวทำละลายเป็นสิ่งที่หลีกเลี่ยงไม่ได้
กฎระเบียบทั่วโลกมีความเข้มงวดมากขึ้น สหภาพยุโรปกำลังพิจารณาที่จะลดขีดจำกัดการย้ายถิ่นเฉพาะสำหรับตัวทำละลายทั่วไป เช่น เอทิลอะซิเตต จาก 5 มก./กก. เป็น 1 มก./กก. บริการทดสอบผู้บริโภครายงานว่าการกล่าวอ้างที่ "ปราศจากตัวทำละลาย" มีความสำคัญพอๆ กับ "ปลอดสาร BPA" สำหรับบรรจุภัณฑ์ สำหรับผู้ผลิต ฟิล์มบรรจุภัณฑ์ที่มีความยืดหยุ่นโปร่งใส การเปลี่ยนมาใช้การอัดรีดร่วมไม่ได้เป็นเพียงการอัพเกรดด้านความปลอดภัยเท่านั้น แต่ยังเป็นสิ่งจำเป็นในการแข่งขันอีกด้วย
Coextrusion ให้ ฟิล์มบรรจุภัณฑ์หลายชั้นที่ชัดเจน โดยปราศจากความเสี่ยงในการเคลื่อนย้ายสารเคมี ความใสของแสงที่เหนือกว่า สิ่งกีดขวางที่สม่ำเสมอ และความสมบูรณ์ทางกลที่แข็งแกร่ง แม้ว่าการลงทุนสำหรับสายการผลิตเครื่องอัดรีดหลายสายจะสูงกว่าเครื่องเคลือบบัตร แต่การประหยัดในการดำเนินงานจากการเลิกใช้กาว ตัวทำละลาย และพลังงานในการทำให้แห้ง บวกกับการกำจัดความเสี่ยงในการปฏิบัติตามกฎระเบียบ จะให้ ROI ที่น่าสนใจภายใน 2-3 ปีสำหรับผู้ผลิตที่มีปริมาณปานกลาง
สำหรับ brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a ฟิล์มบรรจุภัณฑ์พลาสติกอัดรีดโปร่งใส เป็นแนวทางที่น่าเชื่อถือและตรวจสอบได้มากที่สุด ในขณะที่อุตสาหกรรมก้าวไปสู่โมเดลเศรษฐกิจแบบวงกลม โครงสร้างที่เข้ากันได้กับชั้นเดียวที่อัดรีดร่วมก็สามารถรีไซเคิลได้ง่ายกว่าลามิเนตที่ทำจากวัสดุผสม อนาคตของบรรจุภัณฑ์อาหารที่ปลอดภัยและโปร่งใสผ่านการอัดรีดร่วมกันและปราศจากตัวทำละลาย